食品工場の温度管理システム — 記録を自動にして、陽圧と結露まで見る
食品工場で測るものは、だいたい決まっています。冷蔵庫と冷凍庫の庫内温度、殺菌と冷却の工程温度、包装室の圧力、室内の結露、冷凍機の電力です。いまはこれを巡回と紙の記録票で残しているため、転記の工数がかかり、夜間と休日は記録がありません。当社はこれを自動で記録し、逸脱と除霜を分けて判定し、月次の記録票として出せる形にするところまでをお請けします。
現場の困りごと
食品工場でよく伺う 3 つ巡回と転記に時間がかかる
庫内温度を朝夕に見てまわり、記録票に書き写し、月末にファイルへ綴じます。測る作業ではなく、書き写す作業に時間が取られています。記録が合わないときの確認にも時間がかかります。
夜間と休日が無記録
人がいない時間は誰も見ていません。朝に戻っていれば、夜に何があったかは分かりません。扉の閉まり不良や除霜後の復帰遅れは、たいてい無人の時間に起きます。
清浄区の圧力と結露は数字になっていない
包装室を陽圧に保つ設計でも、いま何 Pa なのかを持っていません。結露とカビも、見つけたときには手遅れです。虫の侵入も「どこから」で止まり、「いつ」が分かりません。
ダッシュボード
記録・清浄区の圧力と結露・電力を 1 画面に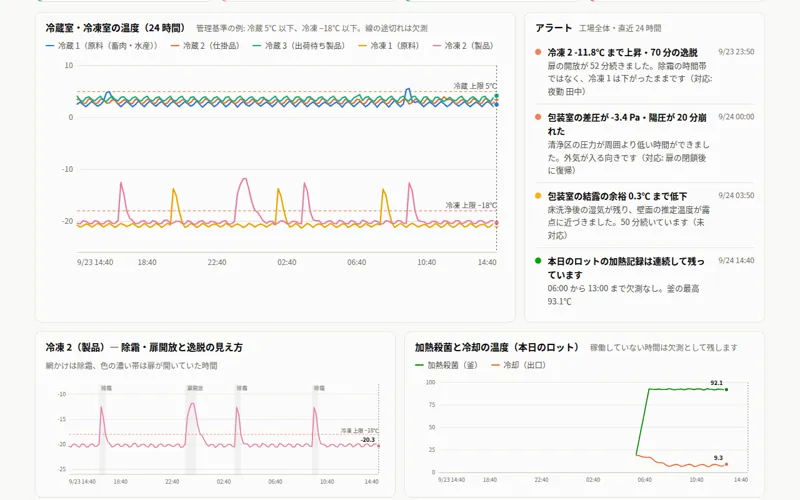 ダッシュボードを開く
仮想の現場: 惣菜を作る食品工場 1 棟。冷蔵 3 室・冷凍 2 室、加熱殺菌と冷却のライン 1 本、包装室(清浄作業区域)、屋上の冷凍機。値は想定値で、開くたびに同じ画面です。
- 庫内温度の自動記録と、除霜・扉開放と本当の逸脱の区別
- 包装室の差圧(陽圧の維持率)と、扉開放・結露の余裕
- 逸脱記録の一覧、CSV と月次記録票の書き出し
画面は 3 つのタブに分かれています(温度の記録 / 清浄区の圧力と結露 / 電力)。上部の「解説に戻る」でこのページに戻れます。
温度の記録を自動にする
まずここだけで、巡回と転記が消えます食品工場で最初に効くのは、温度の記録の自動化です。センサーを庫内と工程に置くと、10 分ごとの値が自動で残り、巡回と転記がなくなります。記録が増えるのではなく、いままで空白だった夜間と休日が埋まるのが大きい違いです。
| 測る対象 | 画面での出し方 | 使うセンサー |
|---|---|---|
| 冷蔵室・冷凍室 | 庫ごとの 24 時間推移と管理基準の線。基準を超えた区間を自動で抽出します | Milesight EM320-TH |
| 加熱殺菌 | 釜・殺菌機の温度を連続記録。ロットの時間帯と重ねて見られます | Milesight EM500-PT100 |
| 冷却 | 加熱後の温度が下がる速さ。何分で目標温度に入ったかが残ります | Milesight EM500-PT100 |
| 扉の開閉 | 開放の回数と累計時間。温度が上がった原因を扉で説明できます | Milesight EM300-MCS |
| 室温・湿度 | 作業室ごとの温湿度と、露点から出した結露の余裕 | Milesight EM300-TH |
温度が上がったことより、「なぜ上がったか」が残るほうが重要です
庫内温度は、除霜でも扉の開放でも上がります。どちらも異常ではありません。当社の画面は、除霜の運転時間を網かけで示し、扉センサーの開閉と重ねて表示します。「一時的に上がって戻った」と「上がったまま戻らない」を分けて判定するので、警報が鳴りすぎて誰も見なくなる状態を避けられます。
管理基準の値(冷蔵 ◯℃ 以下、冷凍 −18℃ 以下など)は、御社の衛生管理計画と手引書に書かれている値をそのまま入れます。当社が決める値ではありません。
清浄作業区域の陽圧を保つ
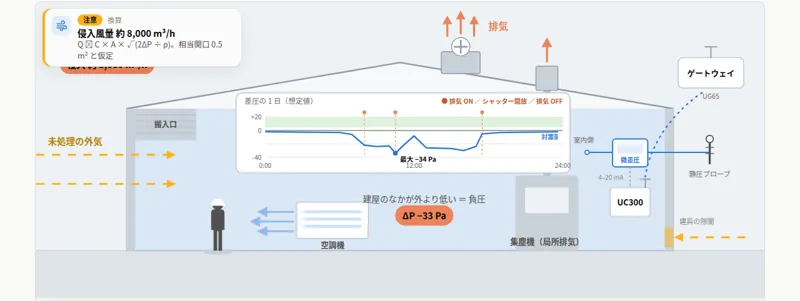
虫と粉じんが入る時間帯が分かります食品工場の建屋は、清浄作業区域の圧力をいちばん高くして、汚染作業区域に向かって空気が流れるように設計されます。ゾーニングは図面の上の話ではなく、圧力の順序が守られているかどうかで成立します。ところが圧力は測られていないことが多く、設計どおりかを誰も持っていません。
差圧そのものは専用の微差圧トランスミッタ(レンジ ±50 Pa・オートゼロ)で測り、その 4-20 mA 出力を Milesight UC300 が無線に載せて、同じダッシュボードに並べます。既設の空調・給排気設備には手を入れません。測る段階では一切触りません。測り方と設置の詳細は工場の差圧ページで説明しています。
虫の数は数えません。入れる条件が成立した時間を測ります
防虫管理のご相談は多いのですが、当社は捕虫器の捕虫数を数えるソリューションは扱っていません。できるのは、虫が入れる条件——清浄区の圧力が逆になった時間、扉が開いていた時間、外気が流入した時刻——を記録して、モニタリングの結果と突き合わせられる形にすることです。捕虫数が増えた週に何が起きていたかを、あとから説明できるようになります。
結露とカビ
湿度ではなく、露点と壁面温度の差で見ますカビは湿度が高いから生えるのではなく、壁や天井の表面温度が露点を下回って濡れることから始まります。湿度だけを見ていると、同じ 80% でも結露する日と何も起きない日が混ざり、判断になりません。センサーの温度と湿度から露点を計算し、壁面温度との差(結露の余裕)として出します。
露点 Td = 237.7 × α / (17.27 − α)、α = 17.27 × T / (237.7 + T) + ln(RH / 100) / 結露の余裕 = 壁面温度 − 露点
- 食品工場で結露が出やすい時間帯床洗浄と洗浄後の乾燥が終わる前、加熱工程の立ち上げ時、夏季の外気導入時、そして冷えた壁の近くです。いずれも夜間と早朝に集中します。
- 見る数字結露の余裕が 1℃ を下回ったら注意、0℃ 以下は結露しています。余裕が小さい時間が続くほどカビのリスクが上がります。
- 打てる手送風と乾燥運転の延長、除湿、外気導入の調整、断熱の補修。どれも「どの部屋で、何時に起きているか」が分からないと決まりません。
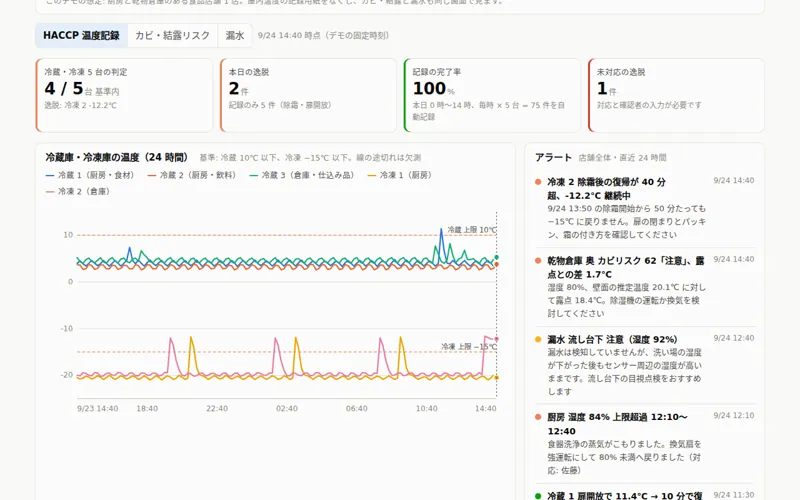
計算の考え方と画面は、カビ・結露・HACCP 温度管理のダッシュボードと同じものを使います(あちらは店舗の厨房と倉庫を例にしています)。
冷凍機とコンプレッサーの電力
記録のついでに、金額の話ができます食品工場の電気は、冷凍機・冷蔵設備と圧縮空気に偏ります。分電盤の系統ごとにクランプを挟めば、同じゲートウェイと同じ画面に電力が並びます。温度の記録のために入れたシステムに、センサーを足すだけです。
測るものと、使うセンサー
食品工場でよくご相談をいただくもの基本は電池式で後付けできるセンサーからスタートし、工事が必要なものは事前にお知らせします。既設の設備や制御盤の配線には手を入れません。
| 測るもの | 何が分かるか | 使うセンサー |
|---|---|---|
| 庫内の温度・湿度 | 冷蔵室・冷凍室の連続記録。管理基準に対する逸脱と、戻るまでの時間 | Milesight EM320-TH |
| 工程の温度 | 加熱殺菌・冷却・保管の温度。測温抵抗体のプローブを対象に合わせて選びます | Milesight EM500-PT100 |
| 作業室の温湿度 | 室温・湿度・露点と、壁面温度との差(結露の余裕) | Milesight EM300-TH / AM308 |
| 清浄区の差圧 | 区域間の圧力差。陽圧の維持率、0 Pa を割った回数と時刻 | 微差圧トランスミッタ + Milesight UC300 |
| 扉の開閉 | 開放の回数と累計時間。温度上昇と圧力変動の原因の切り分け | Milesight EM300-MCS |
| 系統別の電力 | 冷凍機、圧縮空気、照明などの系統ごとの消費電力とデマンド | Milesight CT303 / CT305 / CT310 |
| 漏水・排水の滞留 | 機械室、配管下、ピット、冷却機ドレン下の検知と即時通知 | Milesight EM300-SLD / EM300-ZLD |
| 設備の稼働・停止 | 金属検出機や包装機の信号灯・接点から、稼働と停止の切り分け | Milesight EM300-DI |
| タンク・サイロの残量 | 原料の液面・粉体面までの距離。補給の判断を遠隔で | Milesight EM400-MUD |
| 高温側の温度 | ボイラ配管やフライヤーなど、測温抵抗体の範囲を超える温度域 | 横河電機 XS550 + 熱電対 |
| 現場への警報 | しきい値を超えたら現場のパトライトを点灯。画面を見ていない人に伝える | Milesight UC300 + 積層信号灯 |
| 無線の集約 | センサーの電波を受けて上位へ送ります。建屋の規模、階数、距離、電波の通りを見て、台数と設置位置を決めます | Milesight UG65 |
※ 型番は測りたい対象と設置条件によって変わります。確定した型番と仕様は、構成を固めたうえでお見積と一緒にご提示します。測りたいものがこの表にない場合もご相談ください。
測らないもの・測れないもの
先に申し上げておきます食品工場の衛生管理でご相談をいただくもののうち、当社のセンサーでは測れないものがあります。できることとできないことを混ぜたまま提案はしません。
- 落下菌・付着菌・ATP測れません。これは検査の仕事です。当社が測るのは、菌が増えやすい環境の条件(温度、湿度、露点と壁面温度の差、圧力の向き)です。検査結果が悪かった日に環境がどうだったかを、あとから突き合わせられます。
- 捕虫器の捕虫数数えません。測るのは虫が入れる条件(扉の開放時間、清浄区の圧力が逆になった時間)です。
- 製品の中心温度無線センサーで製品そのものの芯温を連続測定することはしていません。測るのは設備側の温度(釜、殺菌機、冷却、庫内)です。中心温度の実測はいまの方法を続けていただき、記録の転記だけをなくすのが現実的です。
- 金属検出・X 線の検出結果検出そのものは既設の装置の仕事です。当社が拾えるのは稼働と停止の接点までです。
- 校正と検証自動で記録されても、温度計の校正と記録の検証は現場の運用として残ります。これを当社が代行することはできません。記録が揃うので、検証の作業は軽くなります。
記録が、監査で使える形になるまで
法令の扱いは正確に書きます令和 3 年 6 月 1 日から、原則としてすべての食品等事業者が「HACCP に沿った衛生管理」に取り組むことになっています(食品衛生法の改正によるもので、規模や業種に応じて「HACCP に基づく衛生管理」と「HACCP の考え方を取り入れた衛生管理」に分かれます)。衛生管理計画を作り、実施状況を記録して保存することが求められます。
「記録は ◯ 年保存が義務」とは書けません
食品衛生法施行規則が定めているのは年数ではなく、取り扱う食品等が使用され、又は消費されるまでの期間を踏まえて合理的に設定するという考え方です。業種別の手引書に目安が示されていることがあるので、保存期間は御社の衛生管理計画と手引書に合わせます。当社の画面は、期間を指定してあとから遡れる形でデータを保存します。
- 自動で記録される庫内・工程・室内・圧力・扉・電力の値が 10 分ごとに残ります。欠測も「欠測」として残るので、記録の抜けが分かります。
- 逸脱が抽出される管理基準を外れた区間を自動で切り出します。最高値、継続時間、原因(除霜・扉開放・設備)を並べて表示します。
- 対応を入力する誰が何をしたか、確認者は誰かを画面から入力します。紙の記録票で手書きしていた欄が、そのまま画面にあります。
- 記録票として出す日報・月次の記録票を CSV と PDF で書き出せます。決まった時刻に自動でメール送付もできます。
- 監査で出す期間を指定してその場で表示します。「この日の夜間はどうだったか」に、数字で答えられます。
※ 出典: 厚生労働省「HACCP に沿った衛生管理の制度化」(mhlw.go.jp)、食品衛生法施行規則 別表第十七・別表第十八(e-Gov 法令検索)。当社は衛生管理計画の作成や認証の代行は行いません。記録の自動化と見える化までが範囲です。
工場の差圧と空調の無駄
微差圧の測り方、設置のしかた、金額換算まで。清浄区の陽圧管理と同じ構成です。
カビ・結露・HACCP 温度管理
店舗の厨房と倉庫を例にした画面。露点からのカビリスク計算はこのページと同じものです。
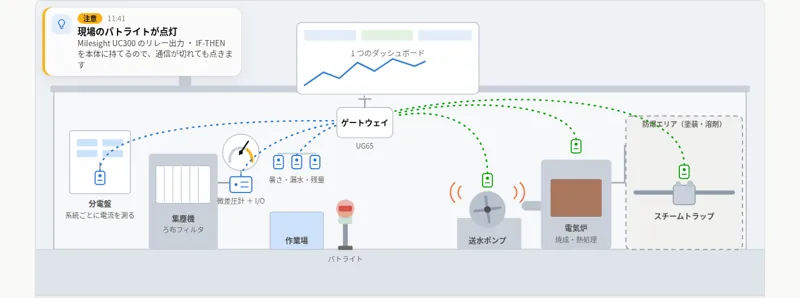
工場で測るものと、使うセンサー
電力・差圧・振動・炉温度・蒸気まで。測りたいものから構成を決める表があります。
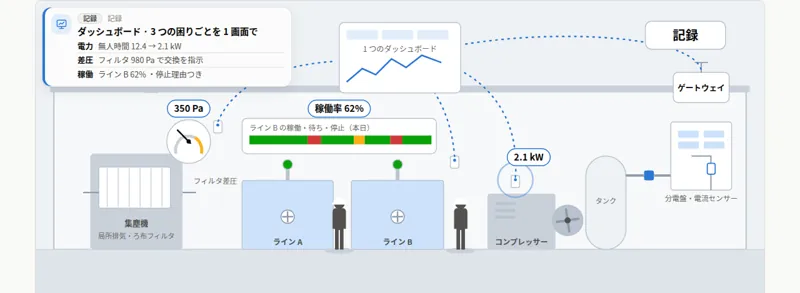
工場の見える化できること
圧縮空気の漏れ、暑さ指数、フィルタ差圧、チョコ停など 11 件を 3 分類で整理しています。
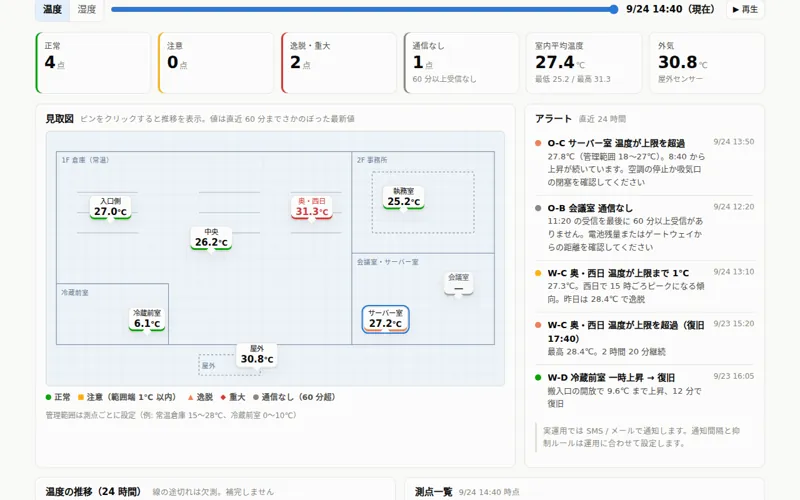
温湿度モニタリング
多点の温湿度を巡回に頼らず記録する画面。倉庫と保管庫はこちらが近いです。
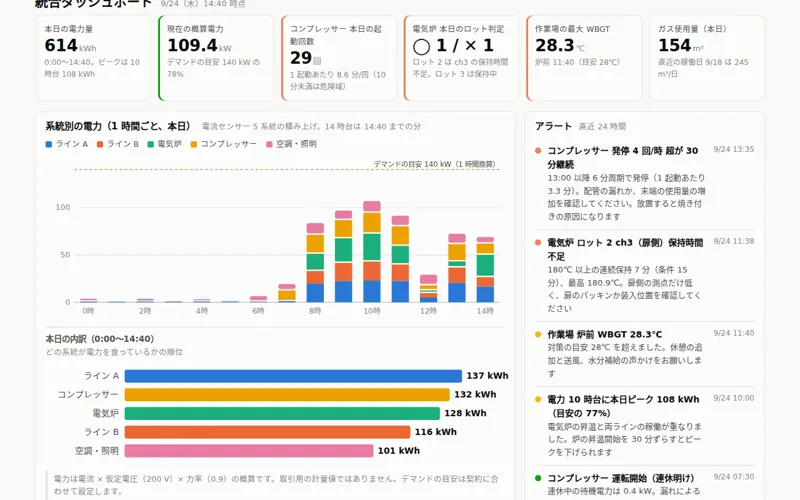
工場向けダッシュボード
系統別の電力、設備の予兆、炉の温度記録、作業場の暑さ指数を 1 画面で。
御社の工程表と平面図から、記録の画面をお作りします
「冷蔵庫が何台で、どの工程の温度を残したいか」が分かれば画面にできます。衛生管理計画をお持ちなら、そこに書かれている管理基準をそのまま入れた状態でお見せします。平面図とお困りごとをいただければ、デモ画面の作成は無料です。現地調査が必要な場合の費用は、規模と距離に応じて個別にご相談します。